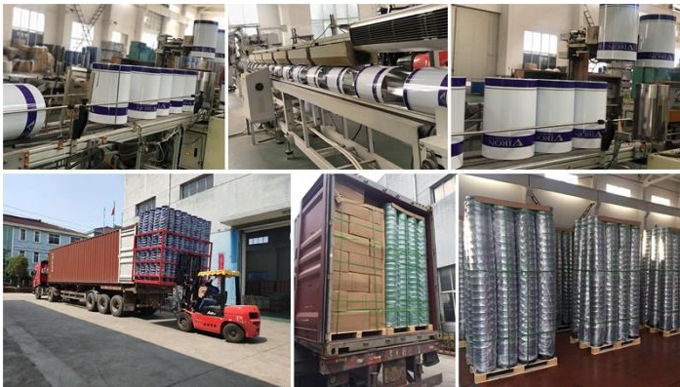
मेटल पेल के उत्पादन चरण क्या हैं?
1. कच्चे माल की तैयारी
स्टील चयन
कच्चे माल के रूप में उच्च गुणवत्ता वाली पतली स्टील प्लेटों का उपयोग करें। आमतौर पर कोल्ड-रोल्ड स्टील प्लेट या हॉट-रोल्ड स्टील प्लेट का उपयोग किया जाता है, और उनकी मोटाई लोहे के ड्रम के विनिर्देशों और उपयोग पर निर्भर करती है। सामान्यतया, रासायनिक उत्पादों या तेल उत्पादों को पैकेज करने के लिए उपयोग की जाने वाली स्टील प्लेटों की मोटाई 0.5 मिमी और 1.5 मिमी के बीच होती है।
स्टील की गुणवत्ता आवश्यकताओं में सतह का समतल होना, कोई खरोंच न होना, कोई जंग न होना, कोई छेद न होना और अन्य दोष शामिल हैं। साथ ही, स्टील की ताकत और कठोरता को भी लोहे के ड्रम की उपयोग आवश्यकताओं को पूरा करने की आवश्यकता होती है।
सहायक सामग्री की तैयारी
स्टील के अलावा, कुछ सहायक सामग्री जैसे सीलेंट, कोटिंग्स, बैरल कवर और बैरल बॉटम्स के लिए गास्केट तैयार करने की आवश्यकता होती है। सीलेंट का उपयोग धातु की बाल्टी की सीलिंग सुनिश्चित करने के लिए किया जाता है, कोटिंग्स का उपयोग लोहे के ड्रम की जंग और संक्षारण को रोकने के लिए किया जाता है, और गैसकेट का उपयोग बैरल कवर और बैरल तल की सीलिंग को बढ़ाने के लिए किया जाता है।
2. काटना
काटने के आकार की गणना करें
लोहे के ड्रम के डिजाइन आकार के अनुसार आवश्यक स्टील प्लेट की लंबाई और चौड़ाई की गणना करें। सामान्यतया, लोहे के बैरल की बैरल बॉडी को एक आयताकार स्टील प्लेट से रोल किया जाता है, जबकि बैरल कवर और बैरल बॉटम को एक गोलाकार स्टील प्लेट से मुद्रित किया जाता है।
स्टील प्लेट की मोटाई और प्रसंस्करण भत्ते को ध्यान में रखते हुए, लोहे के बैरल की आयामी सटीकता सुनिश्चित करने के लिए ब्लैंकिंग आकार की सटीक गणना की जानी चाहिए।
स्टील प्लेट काटना
गणना किए गए आकार के अनुसार स्टील प्लेट को काटने के लिए कतरनी मशीन या लेजर कटिंग मशीन जैसे उपकरणों का उपयोग करें। बाद के प्रसंस्करण की गुणवत्ता सुनिश्चित करने के लिए कटी हुई स्टील प्लेट का किनारा सपाट और गड़गड़ाहट रहित होना चाहिए।
3. रोलिंग बैरल बॉडी
प्लेट रोलिंग मशीन की तैयारी
संसाधित स्टील प्लेट की मोटाई और चौड़ाई के अनुकूल बनाने के लिए प्लेट रोलिंग मशीन के रोलर रिक्ति और दबाव को समायोजित करें। साथ ही, उपकरण के सामान्य संचालन को सुनिश्चित करने के लिए प्लेट रोलिंग मशीन की स्नेहन प्रणाली और विद्युत प्रणाली की जांच करें।
रोलिंग बैरल बॉडी
कटी हुई स्टील प्लेट को प्लेट रोलिंग मशीन में डालें, और धीरे-धीरे रोलर्स के रोटेशन और दबाव के माध्यम से स्टील प्लेट को एक बेलनाकार बैरल बॉडी में रोल करें। रोलिंग प्रक्रिया के दौरान, बैरल बॉडी की गोलाई और व्यास सटीकता सुनिश्चित करने के लिए रोलिंग गति और दबाव को नियंत्रित करने पर ध्यान दें।
रोलिंग के बाद, बैरल बॉडी के जोड़ों को आम तौर पर इलेक्ट्रिक वेल्डिंग या गैस वेल्डिंग द्वारा वेल्ड किया जाता है, ताकि यह सुनिश्चित किया जा सके कि वेल्ड मजबूत और रिसाव-मुक्त हैं।
4. बैरल कवर और बैरल बॉटम पर स्टैम्पिंग
मोल्ड डिजाइन और विनिर्माण
लोहे के बैरल की विशिष्टताओं और डिजाइन आवश्यकताओं के अनुसार बैरल कवर और बैरल बॉटम के लिए स्टैम्पिंग डाई का डिजाइन और निर्माण करना। मोल्ड की सटीकता और गुणवत्ता सीधे बैरल कवर और बैरल बॉटम की आयामी सटीकता और उपस्थिति गुणवत्ता को प्रभावित करती है।
मुद्रांकन प्रसंस्करण
गोल स्टील प्लेट को स्टैम्पिंग डाई में डालें, और प्रेस की क्रिया के माध्यम से, स्टील प्लेट को बैरल कवर और बैरल बॉटम के आकार में स्टैम्प करें। स्टैम्पिंग प्रक्रिया के दौरान, बैरल कवर और बैरल बॉटम की आयामी सटीकता और सतह की गुणवत्ता सुनिश्चित करने के लिए स्टैम्पिंग गति और दबाव को नियंत्रित करने पर ध्यान दें।
5. वेल्डिंग
वेल्डिंग उपकरण की तैयारी
उपयुक्त वेल्डिंग उपकरण, जैसे इलेक्ट्रिक वेल्डर, आर्गन आर्क वेल्डर, आदि का चयन करें। स्टील की सामग्री और मोटाई के अनुसार, वेल्डिंग उपकरण के मापदंडों, जैसे करंट, वोल्टेज, वेल्डिंग गति आदि को समायोजित करें।
वेल्डिंग बैरल बॉडी, बैरल कवर, बैरल बॉटम
बैरल बॉडी, बैरल कवर और बैरल बॉटम को इकट्ठा करें, और फिर उन्हें वेल्डिंग द्वारा एक साथ जोड़ दें। वेल्डिंग प्रक्रिया के दौरान, वेल्डिंग तापमान और समय को नियंत्रित करने पर ध्यान दिया जाना चाहिए ताकि यह सुनिश्चित हो सके कि वेल्ड दृढ़ और रिसाव-मुक्त है। साथ ही, इसकी सतह को चिकनी और गड़गड़ाहट मुक्त बनाने के लिए वेल्ड को पीसकर पॉलिश किया जाना चाहिए।